MDP40红外电测头在数控加工中心在机3D测量中的应用与技术解析
引言
随着制造业向高精度、高效率、智能化方向快速发展,数控机床与加工中心已成为现代工业生产的核心装备。在复杂零件的加工过程中,如何快速、准确地完成在机测量与工件找正,成为提升加工质量和生产效率的关键环节。MDP40红外电测头作为一款集红外通信、红宝石接触测头与3D测量功能于一体的先进光学仪器,正日益广泛地应用于各类数控机床和CNC加工中心中。本文将系统介绍MDP40红外电测头的技术原理、结构特点及其在在机3D测量中的典型应用。
一、MDP40红外电测头概述
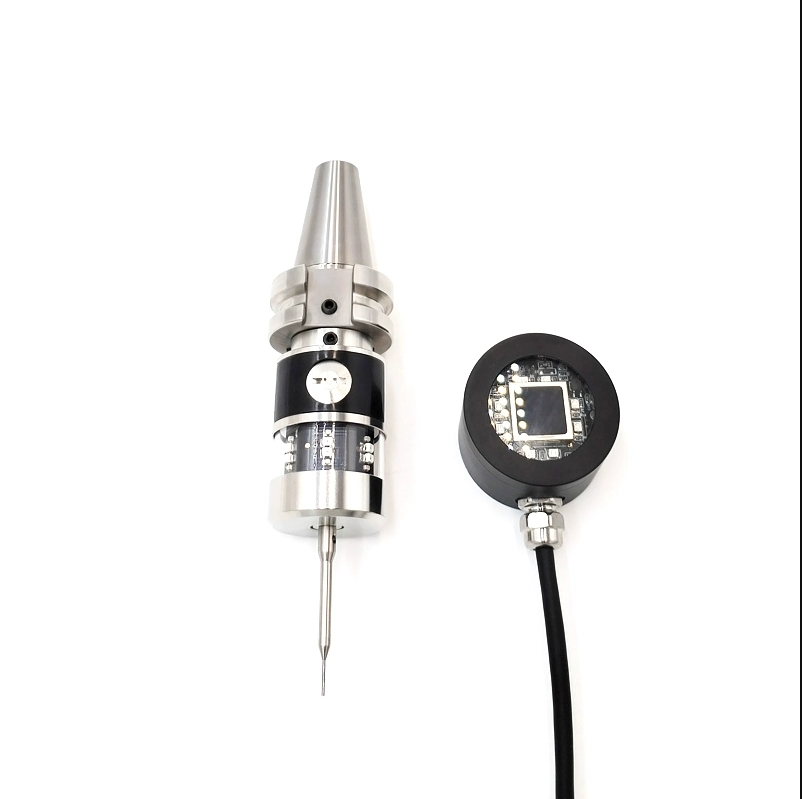
MDP40红外电测头是一种用于数控机床和CNC加工中心的高精度在机测量装置。它采用红外线光通讯技术,与机床控制系统实现双向信号传输,能够在加工过程中自动触发测量动作,并实时将测量数据回传至数控系统。该测头通常配备高硬度红宝石球作为接触探头,具有优异的耐磨性和测量稳定性,属于精密光学仪器与接触式测量技术相结合的典型代表。
二、核心结构与技术特点
1. 红外光通讯模块
MDP40通过红外光与机床侧接收器进行通信。相比传统无线电或电缆传输,红外通信具有抗电磁干扰能力强、响应速度快、传输稳定可靠等优点。在高速主轴和复杂切削环境下,红外传输能有效避免信号衰减和误触发,保证测量过程的重复精度。
2. 红宝石接触探头
测头前端采用人造红宝石球。红宝石具有极高的硬度(莫氏硬度9)和良好的化学稳定性,长期使用不易磨损,也不易与被测工件材料发生粘附。在精密测量中,红宝石探头能够保持稳定的触发力,从而实现微米级的重复测量精度。
3. 3D测量能力
当测头沿X、Y、Z三个方向运动并与工件表面接触时,红宝石球发生微小偏转,内部传感器立即产生触发信号。通过数控系统记录各轴坐标,即可计算出接触点的三维空间位置。借助多点的测量策略,MDP40可以实现孔径、平面度、垂直度、同轴度等几何特征的3D测量。
4. 结构紧凑与兼容性
MDP40测头设计紧凑,重量轻,适合安装于各类加工中心的主轴或刀库中。配合专用刀柄和接收器,它能够与多种主流数控系统(如Fanuc、Siemens、Heidenhain等)无缝集成,实现自动呼叫、测量循环和结果输出。
三、在机3D测量的工作流程
- 测头标定:在首次使用或更换测头后,需使用标准球对测头进行标定,确定红宝石球半径和测头触发偏移量。
- 工件找正:将测头移入工件坐标系,测量工件基准面、基准孔或边缘,自动计算工件位置与转角,并更新加工坐标系。
- 特征测量:调用预设的测量循环,对孔、槽、平面、曲面等逐步采点。
- 数据处理与补偿:数控系统根据测量结果自动计算误差,并进行刀具补偿或加工调整。
- 结果输出与反馈:测量报告可实时显示或导出,便于质量追溯与工艺优化。
四、典型应用场景
- 首件检测:在零件正式加工前,通过MDP40测头测量毛坯尺寸和位置,自动修正加工原点。
- 工序间测量:在半精加工后进行在机检测,及时发现尺寸偏差并调整后续加工参数。
- 复杂曲面测量:对于模具、叶片等自由曲面,采用3D点触测量,实现曲面轮廓的数字化验证。
- 刀具与夹具校正:测头可用于检测刀具磨损、刀长偏置和夹具定位误差。
- 无人化加工:结合机器人上下料和自动测量循环,实现夜间无人值守生产。
五、光学仪器层面的技术延伸
MDP40红外电测头虽然属于接触式测量装置,但其通信与对准系统大量涉光学技术:红外光纤、光学窗口、光线准直以及抗杂光设计等。实际生产线上,还常将这种测头与激光干涉仪、光学影像测量仪等非接触式光学仪器配合使用,形成“接触+非接触”的优势互补,全面覆盖从粗待到精测的质量控制需求。
六、结论
MDP40红外电测头巧妙融合了红外通信、红宝石接触传感与3D测量策略,使数控机床和CNC加工中心具备在机检测能力,显著减少装夹次数和辅助时间,提升加工精度与自动化水平。随着智能制造的不断深入,这类测头将进一步向微型化、高精度和无线集成方向发展,成为数字化车间中不可或缺的光学测量与过程控制单元。
如若转载,请注明出处:http://www.ahlkydz.com/product/35.html
更新时间:2026-09-29 07:15:34